

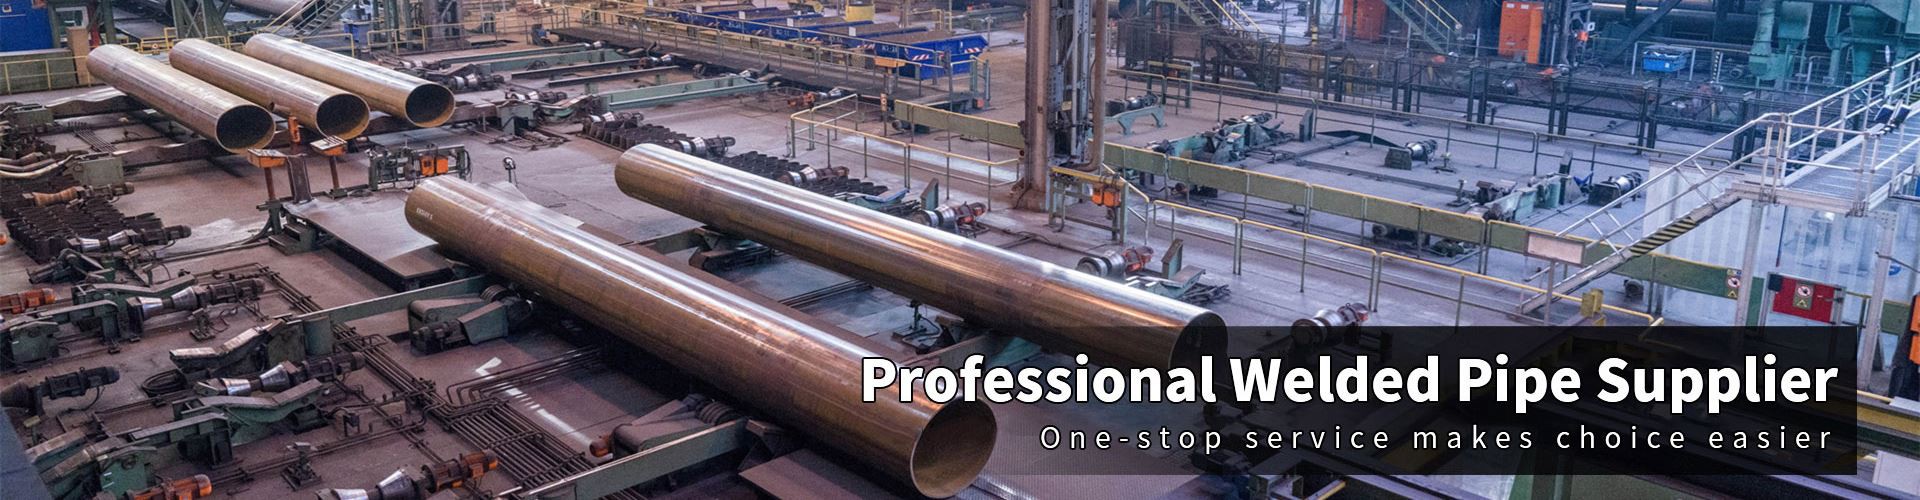
ASTM A691 전기 융착 용접(EFW) 파이프
기본 개요
표준 사양전기-융합-용접 탄소 및 합금 강관로 제조필러 금속 추가, 에서 제작압력-용기-품질 플레이트. ASTM A691은 다음을 위해 특별히 설계되었습니다.고온에서의 고압 서비스-이는 고온 성능이 요구되는 발전, 석유화학 및 산업 공정 응용 분야에 필수적입니다.
이름 설명
| 부분 | 의미 |
|---|---|
| ASTM | ASTM 인터내셔널 |
| A691 | 고온 고압 서비스용 전기-융합-용접 강관의 표준 사양 번호- |
| 전기 융합 용접(EFW) | 제조 공정 - 판으로 만든 파이프를 전기 아크 용접을 사용하여 길이 방향으로 용접합니다.추가된 필러 금속(용가재를 사용하지 않는 ERW와 구별) |
ASTM A691 EFW 파이프의 주요 특징
| 특징 | 설명 |
|---|---|
| 재료 소스 | 에서 제작압력 용기 품질 플레이트(예: ASTM A204, A387, A537, A299, A387/A387M) |
| 조작 | 전기 융합 용접(EFW)– 일반적으로 추가된 용가재를 사용하여 종방향 수중 아크 용접됩니다. 전기 공정을 통해 수동 또는 자동으로 용접 |
| 기본 애플리케이션 | 고압-서비스고온 |
| 직경 범위 | 16인치(400mm) 이상명목상 |
| 벽 두께 | 최대 75mm(3인치)포함한 |
| 길이 | 일반적으로 5.8-12m(6m, 9m, 18m 또는 맞춤형 옵션 포함) |
| 온도 초점 | 특별히 설계된고온-온도 서비스 |
주요 용어: 등급 및 클래스
차이점 이해등급그리고수업ASTM A691에서는 매우 중요합니다.
| 용어 | 정의 | 예 |
|---|---|---|
| 등급 | 지정합니다사용되는 접시의 종류(강철 분석 및 강도 수준). 모재의 화학적 조성과 해당 ASTM 플레이트 사양을 나타냅니다. | CM-65, CM-70, CM-75, CMSH-70, CMS-75, CMSH-80, ½ CR, 1CR, 1¼ CR, 2¼ CR, 3CR, 5CR, 9CR, 91 |
| 수업 | 세 가지 주요 제조 속성을 지정합니다.열처리를 실시함, 여부용접부를 방사선 사진으로 검사합니다., 그리고파이프는 압력 테스트를 거쳤습니다. . | 10, 11, 12, 13, 20, 21, 22, 23, 30, 31, 32, 33, 40, 41, 42, 43, 50, 51, 52, 53 (아래 전체 표 참조) |
등급 지정 및 플레이트 소스
ASTM A691의 "등급"은 특정 압력 용기 플레이트 사양에 해당합니다.
| 파이프 등급 | 강철의 종류 | ASTM 플레이트 사양 | 플레이트 등급 |
|---|---|---|---|
| CM-65 | 탄소-몰리브덴강 | A204/A204M | A |
| CM-70 | 탄소-몰리브덴강 | A204/A204M | B |
| CM-75 | 탄소-몰리브덴강 | A204/A204M | C |
| CMSH-70 | 탄소-망간-규소강, 표준화됨 | A537/A537M | 1 |
| CMS-75 | 탄소-망간-규소강 | A299/A299M | - |
| CMSH-80 | 탄소-망간-실리콘강, 담금질 및 템퍼링 | A537/A537M | 2 |
| ½ CR | ½% 크롬, ½% 몰리브덴강 | A387/A387M | 2 |
| 1CR | 1% 크롬, ½% 몰리브덴강 | A387/A387M | 12 |
| 1¼CR | 1 ¼% 크롬, ½% 몰리브덴강 | A387/A387M | 11 |
| 2¼CR | 2 ¼% 크롬, 1% 몰리브덴강 | A387/A387M | 22 |
| 3CR | 3% 크롬, 1% 몰리브덴강 | A387/A387M | 21 |
| 5CR | 5% 크롬, ½% 몰리브덴강 | A387/A387M | 5 |
| 9CR | 9% 크롬, 1% 몰리브덴강 | A387/A387M | 9 |
| 91 | 9% 크롬, 1% 몰리브덴, 바나듐, 콜럼븀 | A387/A387M | 91 |
클래스 지정 – 전체 참조 표
"클래스"는 열처리, 방사선 검사 및 압력 테스트 요구 사항을 결정합니다. 클래스 번호 지정 시스템은 다음과 같은 논리적 패턴을 따릅니다.첫 번째 숫자는 열처리 유형을 나타냅니다., 그리고두 번째 숫자는 검사 수준을 나타냅니다. :
| 수업 | 파이프 열처리 | 방사선 촬영(9항) | 압력 테스트(섹션 8.3) | 일반적인 응용 |
|---|---|---|---|---|
| 10 | 없음 | 아니요 | 아니요 | 심각하지 않음-, 압력 낮음- |
| 11 | 없음 | 예 | 아니요 | 압력 테스트 없이 용접 무결성 검증 |
| 12 | 없음 | 예 | 예 | 전체 검사가 포함된{0}}용접 서비스에 대한 공통 사항 |
| 13 | 없음 | 아니요 | 예 | 압력-테스트만 거쳤음 |
| 20 | 스트레스 해소 | 아니요 | 아니요 | 치수 안정성을 위한 응력 완화 |
| 21 | 스트레스 해소 | 예 | 아니요 | 용접 검사를 통한 스트레스 해소 |
| 22 | 스트레스 해소 | 예 | 예 | 스트레스 해소 서비스에 가장 일반적- |
| 23 | 스트레스 해소 | 아니요 | 예 | 압력 테스트만으로 스트레스 해소 |
| 30 | 정규화됨 | 아니요 | 아니요 | 곡물 정제 |
| 31 | 정규화됨 | 예 | 아니요 | 용접 검사로 표준화됨 |
| 32 | 정규화됨 | 예 | 예 | 정규화된 서비스 공통 |
| 33 | 정규화됨 | 아니요 | 예 | 압력 테스트만으로 표준화됨 |
| 40 | 정규화 및 강화 | 아니요 | 아니요 | 향상된 기계적 특성 |
| 41 | 정규화 및 강화 | 예 | 아니요 | 용접 검사를 통해 특성 향상 |
| 42 | 정규화 및 강화 | 예 | 예 | 전체 열처리 및 검사 |
| 43 | 정규화 및 강화 | 아니요 | 예 | 압력 테스트를 통한 향상된 특성 |
| 50 | 담금질 및 템퍼링 | 아니요 | 아니요 | 최대 강도 |
| 51 | 담금질 및 템퍼링 | 예 | 아니요 | 용접 검사를 통한 최대 강도 |
| 52 | 담금질 및 템퍼링 | 예 | 예 | 전체 검사로 최고의 강도 |
| 53 | 담금질 및 템퍼링 | 아니요 | 예 | 압력 테스트를 통한 최대 강도 |
참고 1:사용 온도에 주의하여 재료를 선택해야 합니다. 지침이 필요하면 사양 A20/A20M을 참조할 수 있습니다.
참고 2:클래스 번호 지정 논리:첫 번째 숫자(10-50)=열처리 유형;두 번째 숫자(0,1,2,3)=검사 수준(0=없음, 1=RT 전용, 2=RT + 하이드로테스트, 3=하이드로테스트 전용).
열처리 매개변수
| 파이프 등급 | ASTM 사양 | 후-용접열-처리 온도 범위(응력 완화) F 도 [ 도 ] | F[도]를 명시하지 않는 한 온도 최대 정규화 | 별도의 학위가 없는 한 최대 담금질 온도 F [도] | 템퍼링 온도 최소 도 F [ 도 ] |
|---|---|---|---|---|---|
| CM-65/70/75 | A204/A204M | 1100-1200 [590-650] | 1700 [925] | - | - |
| CMSH-70 | A537/A537M | 1100-1200 [590-650] | 1700 [925] | - | - |
| CMS-75 | A299/A299M | 1100-1200 [590-650] | 1700 [925] | - | - |
| CMSH-80 | A537/A537M | - | - | 1700 [925] | 1100-1250 [590-675] |
| ½CR, 1CR, 1¼CR | A387/A387M | 1100-1375 [590-745] | 1850 [1010] | 1700 [925] | 1150-1375 [620-745] |
| 2¼CR, 3CR | A387/A387M | 1200-1400 [650-760] | 1850 [1010] | 1700 [925] | 1250-1400 [675-760] |
| 5CR | A387/A387M | 1200-1400 [650-760] | 1850 [1010] | 1650 [900] | 1300-1400 [705-760] |
| 9CR | A387/A387M | 1325-1375 [715-745] | - | - | 1325-1375 [715-745] |
| 91 | A387/A387M | 1350-1420 [730-770] | 1900-2000 [1040-1095] | 1900분[1040분] | 1350-1440 [730-780] |
메모:9CR 강은 공기-경화성 강으로 때로는 대기 온도에 가까운 온도까지 오스테나이트를 유지합니다. 강철을 템퍼링 처리 또는 용접 후 열처리하기 전에 강철을 화씨 150도 이하로 냉각시키는 것이 좋습니다.
제조공정
ASTM A691 EFW 파이프는 다음 프로세스를 사용하여 제조됩니다.
플레이트 준비:압력용기 품질 강판은 요구되는 등급(A204, A387, A537, A299 등)에 따라 선택됩니다.
형성:플레이트는 성형롤을 사용하여 원통형으로 성형됩니다.
용접:세로 솔기는 다음을 사용하여 용접됩니다.전기 융착 용접 공정~와 함께추가된 필러 금속– 이는 EFW와 ERW(용가재를 사용하지 않음)를 구별합니다. 용접은 전기 공정을 통해 수동으로 또는 자동으로 이루어질 수 있습니다.
용접 보강:용접 조인트는 용접의 각 측면 중앙에 확실한 보강재가 있어야 합니다. 윤곽은 매끄러워야 하며 용착된 금속은 판 표면에 매끄럽고 균일하게 융합되어야 합니다.
열처리:지정된 등급(응력 완화, 노멀라이징, 담금질 및 템퍼링 등)에 따라 적용됩니다.
NDT 및 테스트:방사선 검사(클래스로 지정된 경우), 수압 테스트(클래스로 지정된 경우), 인장 및 굽힘 테스트.
마무리 손질:끝부분 준비(평면, 베벨), 연삭 또는 기계 가공을 통한 표면 결함 제거 .
비교표: ASTM A691, ASTM A672, ASTM A671
이러한 동반 표준은 동일한 제조 접근 방식을 공유하지만 서로 다른 온도 범위를 제공합니다.
| 측면 | ASTM A691 | ASTM A672 | ASTM A671 |
|---|---|---|---|
| 서비스 온도 | 고온 | 적당한 온도 | 대기 및 저온 |
| 주요 초점 | 높은-온도 강도, 내크리프성, 높은-압력 성능 | 높은 온도 강도, 중간 정도의 서비스 | 저온-인성, 충격 특성 |
| 일반적인 등급 | Cr{0}}Mo 합금(1¼CR, 2¼CR, 5CR, 9CR, 91), CM 시리즈 | B60, B65, B70 (A515 기반) | CC60, CC65, CC70 (A516 기반) |
| 일반적인 응용 | 고온-증기선, 정유소 히터, 동력 보일러 | 보일러 외부 배관, 중간 온도 공정 라인 | 저온-온도 공정 배관, LNG, 저온 서비스 |
| 재료 선택 | 지속적인 고온 서비스를 위해 설계됨 | 적당한 온도 서비스를 위해 설계됨 | 저온-인성을 고려하여 설계됨 |
테스트 및 검사 요구 사항
선택한 클래스에 따라 ASTM A691 파이프는 다음을 수행합니다.
| 테스트 유형 | 목적 | 적용 가능성 |
|---|---|---|
| 장력 테스트 | 항복강도 및 인장강도 검증 | 모든 파이프 |
| 굽힘 테스트 | 용접 연성 및 무결성 확인 | 모든 파이프 |
| 방사선 사진 검사(RT) | 용접 결함 감지 - 각 용접의 전체 길이 | 두 번째 숫자가 "1" 또는 "2"인 클래스에 필수 |
| 수압 테스트 | 누출-밀폐 증명 | 두 번째 숫자가 "2" 또는 "3"인 클래스에 필수 |
| 압력 테스트 | 압력 억제 확인 | 수업별 요구 사항 |
| 표면검사 | 허용할 수 없는 결함을 감지하고 제거합니다. | 100% |
일반적인 응용
ASTM A691 EFW 파이프는 다음 분야에서 널리 사용됩니다.
| 산업 | 응용 |
|---|---|
| 발전 | 고온-증기 라인, 보일러 외부 배관, 과열기 연결 |
| 석유화학 및 정유 | 고온-온도 공정 배관, 정유소 히터, 촉매 분해 배관 |
| 석유 및 가스 | 고압-고압-온도(HPHT) 파이프라인, 처리 시설 |
| 화학 처리 | 고온-화학 서비스용 공정 라인 |
| 산업용 | 높은 온도 성능이 필요한 고압 산업용 배관 시스템 |
일반적인 크기 가용성
| 매개변수 | 범위 |
|---|---|
| 외경 | 16"(400mm) ~ 60"(1500mm)+명목상 |
| 벽 두께 | 최대 75mm(3인치)기준 |
| 길이 | 5.8-12m 표준, 최대 18m 사용 가능 |
| 끝 마무리 | 일반 끝, 용접용 경사 끝 |
| 배송 조건 | 등급에 따라 지정됨(응력 완화, 정규화, 정규화 및 템퍼링, 담금질 및 템퍼링) |
클래스 선택 지침
적절한 클래스 선택은 서비스 요구 사항에 따라 다릅니다.
| 서비스 조건 | 추천 수업 | 이론적 해석 |
|---|---|---|
| 일반 고온-고온, 고압-서비스 | 22 | 정밀점검으로 스트레스 해소 –많은 응용 분야에서 가장 일반적 |
| 중요한 고온-온도 서비스 | 32 또는 42 | 입자 미세화 및 향상된 특성을 위해 정규화 또는 정규화 및 강화 |
| 최대 강도 요구 사항 | 52 | 전체 검사를 통해 담금질 및 템퍼링 |
| 전체 검사가 포함된 -용접 서비스 | 12 | RT 및 수압 테스트로{0}}용접됨 |
ASTM A691 EFW 파이프의 장점
| 이점 | 설명 |
|---|---|
| 대구경 기능 | 심리스 또는 ERW 기능보다 훨씬 큰 파이프를 생산할 수 있습니다. |
| 두꺼운 벽 | 상당한 벽 두께(최대 3인치 표준)가 필요한 고압 애플리케이션에 적합합니다. |
| 합금강 옵션 | 고온 서비스에 사용 가능한 다양한 Cr-Mo 합금 등급-(1¼CR, 2¼CR, 5CR, 9CR, 91) |
| 고온 성능 | 고온 애플리케이션용으로 특별히 설계됨- |
| 고압 성능 | 고압 서비스용으로 설계됨- |
| 품질 관리 옵션 | 클래스 시스템을 통해 검사 수준을 서비스 중요도에 일치시킬 수 있습니다. |
| 플레이트로 제작 | 인증된 특성을 지닌 압력 용기 품질 재료 사용 가능 |
중요한 선택 참고 사항
1. 용도별 등급 선택
CM 시리즈:일반 고온 서비스용 탄소-몰리브덴강-
Cr{0}}Mo 등급(1¼CR, 2¼CR, 5CR, 9CR):점점 더 심각해지는 고온-내식성 및 내부식성-응용 분야
91학년:뛰어난 크리프 강도가 요구되는 초고온 응용 분야에 적합한 고급 9Cr-1Mo-V 강
2. 클래스 선택 로직
클래스 번호 지정 시스템을 사용하면 선택이 간단해집니다.
첫 번째 숫자= 열처리: 10(-용접), 20(응력 완화), 30(표준화), 40(표준화 및 템퍼링), 50(담금질 및 템퍼링)
두 번째 숫자= 검사: 0(없음), 1(RT 전용), 2(RT + 수압 테스트), 3(수압 테스트만)
고온 서비스에 대한 가장 일반적인 선택-:
클래스 22:스트레스 해소, 철저한 검사 –다양한 고온-응용 분야의 표준
클래스 32:정규화, 완전 검사 – 입자 미세 조정이 필요한 경우
클래스 42:표준화 및 강화, 완전 검사 - 향상된 고온 특성-
3. 온도 고려 사항
ASTM A691은 특히고온-온도 서비스
등급마다 최대 온도 한계가 다릅니다. 해당 코드를 참조하세요.
매우 높은 온도의 경우 Cr{0}}Mo 합금(5CR, 9CR, 91)이 필요합니다.
4. 강령 준수
ASME 코드: 보일러 및 압력 용기 코드 응용 분야에 종종 채택됩니다.
수용 및 설계 요소에 대해서는 해당 건설 코드(ASME B31.1 전력 배관, B31.3 공정 배관)를 참조하십시오.
5. 품질 보증
밀 테스트 인증서: 일반적으로 중요한 응용 분야에 필요합니다.
지정된 클래스별로 필요한 모든 테스트(RT, 수압 테스트)가 문서화되어 있는지 확인하세요.
사양 요구 사항에 따라 열처리가 수행되었는지 확인하십시오.
최종 요점: ASTM A691 EFW 파이프은대직경, 전기-융합-용접 탄소 및 합금 강관의 표준 사양압력 용기 품질 플레이트로 제작고온에서의 고압 서비스-. 그것은 그것으로 구별됩니다등급(플레이트 재료를 나타냅니다. 예를 들어 고온 서비스용 A387 Grade 22의 2¼CR) 및수업(열처리 및 검사 수준을 나타냅니다. 예: 스트레스에 대한 클래스 22-방사선 촬영 및 수압 테스트로 완화됨) . 이 파이프는 다음 작업에 필수적입니다.발전, 석유화학, 산업 공정 애플리케이션큰 직경, 두꺼운 벽, 안정적인 고온-성능이 필요합니다. 고온-고온, 고압-압력 서비스에 대한 가장 일반적인 사양은 다음과 같습니다.ASTM A691 2¼CR 클래스 22 .


