


API 5CT H40 스파이럴 서브머지드 아크 용접 파이프: 기술 평가
이 사양은 기본 케이싱 등급과 파이프라인 제조 공정을 결합한 매우 색다른 제품을 설명합니다.타당성, 잠재적인 적용 및 고유한 한계를 분석해 보겠습니다.
1. 핵심 사양 분석
| 요소 | 의미 | 함축 |
|---|---|---|
| API 5CT | 사양케이싱 및 튜브 | 다음에 대한 재료 특성을 정의합니다.하향공 우물 건설, 파이프라인이 아닙니다. |
| H40 | 그만큼가장 낮은-강도케이싱 등급 | 최소 항복 강도 =40,000psi(276MPa). 얕은 저압-압력 응용 분야에 맞게 설계되었습니다. |
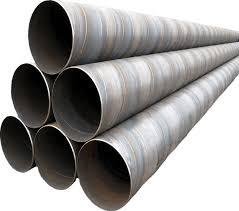
| 나선형 수중 아크 용접(SSAW) | A 파이프라인 제조 과정 | 연속 나선형 심 용접을 생성합니다. 큰-직경에 공통API 5L 라인 파이프. |
근본적인 모순:사용하여파이프라인 용접 과정제조하다웰 케이싱 제품.
2. 이 조합이 기술적으로 문제가 되는 이유
표 1: API 5CT H40 나선형 SAW 파이프의 주요 과제
| 도전 영역 | 케이싱용 Spiral SAW 관련 문제 | H40 등급에 대한 구체적인 우려 사항 |
|---|---|---|
| 하향공 하중 하에서의 용접 무결성 | 긴 나선형 용접은 아래에 지속적인 약점 경로를 생성합니다.복잡한 3축 응력(붕괴, 파열, 축방향 장력/압축, 굽힘). | H40에서는 압력이 더 낮지만 다운홀 붕괴력과 설치 굽힘 응력에는 여전히 등방성 강도가 필요합니다. |
| 열-영향 지역(HAZ) | SAW 공정은 전체 길이에 걸쳐 상당한 HAZ를 생성하며 이는 부식 및 균열에 취약할 수 있습니다. | H40은 산성 서비스 등급이 아니므로 황화물 응력 균열은 덜 중요하지만 HAZ의 일반적인 내식성은 손상될 수 있습니다. |
| 치수 정밀도 | 다음에 대한 엄격한 공차 달성진원도, 직진도 및 벽 두께나선형 성형에서는 케이싱 스트링을 연결하고 연결하는 데 필요한 작업이 어렵습니다. | H40은 다음과 같이 자주 사용됩니다.도체 파이프 또는 표면 케이싱스레드는 더 간단할 수 있지만(예: 지지대) 드리프트 요구 사항은 여전히 적용됩니다. |
| 업계 수용 및 역사 | 석유 및 가스 산업은제로 확립된 실적다운홀 적용을 위해 나선형-용접 파이프를 사용하는 것입니다. 모든 연결 설계, 실행 절차 및 표준은 이음매 없는 파이프 또는 ERW 파이프를 가정합니다. | 과거 실적 데이터가 부족하여 상당한운영 및 책임 위험. |
3. 잠재적(제한적) 응용 프로그램
그러한 제품이 제조된다면, 그 용도는 다음과 같습니다.엄격하게 제한됨에게중요하지 않은-대형{1}}직경, 표면에 가까운-애플리케이션:
도체 파이프/드라이브 파이프:첫 번째 줄(직경 30"-48"+)을 땅에 두드려 표면 토양을 안정화했습니다. 압력은 최소화되지만 추진력을 견뎌야 합니다.
얕은 우물의 구조 케이싱:파이프가 압력을 포함하는 장벽보다 구조적 라이너 역할을 더 많이 하는 매우 얕은 저압-정에서.
말뚝박기 또는 기초 용도:"케이싱-등급" H40 강철이 항복 강도로 지정된 경우비-우정 애플리케이션(예: 교각, 기초 지지대) 여기서는 본질적으로 재료 사양에 맞게 구매한 구조용 파이프입니다.
우물 케이싱:API 5CT H40 화학 물질이 적절한 내식성을 제공하는 매우 큰-직경, 저압-우수 우물용입니다.
4. 가상 제조 및 테스트 요구 사항
공장에서 이를 시도한다면 파이프는 다음을 충족해야 합니다.API 5CT H40 요구 사항용접제품에 적용됩니다.
표 2: H40 등급에 대한 주요 API 5CT 요구 사항
| 요구 사항 | H40 사양 | 나선형 SAW에 대한 도전 |
|---|---|---|
| 항복 강도 | 최소. 40,000psi(276MPa) | 에서 만나야 합니다.가로 용접 테스트. 용접/HAZ는 약점이 될 수 없습니다. |
| 인장강도 | 최소. 60,000psi(414MPa) | 쉽게 달성할 수 있지만 용접이 일치해야 합니다. |
| 경도 | H40에 대해 최대값이 지정되지 않았습니다. | 사워 등급(L80)보다 덜 중요하지만 여전히 용접성을 제어해야 합니다. |
| 화학 성분 | 상대적으로 완화된 제어(API 5CT 표 2 기준). | 화학은 사전/사후{0}}가열 없이 용접에 적합해야 합니다. |
| 드리프트 테스트 | 필수적인.지정된 맨드릴은 파이프를 자유롭게 통과해야 합니다. | 통과하려면 내부 용접 보강재를 주의 깊게 제어/제거해야 합니다. |
| 수압 테스트 | 모든 길이는 계산된 압력에 따라 테스트되었습니다. | 모든 압력관에 대한 표준입니다. |
| 마킹 | API 5CT에 따라 스텐실 처리되어야 합니다. | 포함 내용: API 5CT H40, Heat # 등 |
SSAW에 필요한 중요한 추가 테스트:
가로 용접 인장 시험:용접 강도가 60,000psi 이상임을 입증합니다.
용접 및 HAZ 경도 조사:과도한 경화가 발생하지 않도록 합니다.
평탄화 테스트 또는 유도 굽힘 테스트:연성을 입증하기 위한 용접 샘플.
전신-신체 정규화?H40은 그렇습니다~ 아니다담금질 및 템퍼링이 필요하므로 상위 등급에 비해 용접 후 열처리가 간단합니다.-
5. 위험 및 권장 사항
주요 위험:
연결 실패:표준 API 케이싱 스레드(예: ST&C, LC)는 심리스/ERW 파이프용으로 설계되었습니다. 나선형 용접 영역에 나사산을 만들면 누출이 발생하거나 튀어나올 수 있습니다-.
축소 실패:나선형 용접은 예기치 않게 붕괴 저항을 감소시킬 수 있습니다.
인증 부족:대부분의 제3자 검사관 및 석유회사 사양승인하지 않을 것이다다운홀 사용을 위한 나선형 용접.
규정 비준수-준수:많은 시추 허가 및 유정 설계 규정에서는 암묵적으로 API 5CT 이음매 없는/ERW 파이프를 가정합니다.
권장사항:
진정한 케이싱 요구 사항의 경우: 항상 API 5CT H40 이음매 없는 파이프를 지정하십시오.비용 효율적이고, 보편적으로 사용할 수 있으며, 코드를 준수하는-비용이 효율적입니다.
대구경-도체 파이프의 경우:이 제품을 고려하고 계시다면,주요 편차. 제조업체는 다음을 제공해야 합니다.
가득한절차 자격 기록(PQR)그리고용접 절차 사양(WPS).
파괴적인 테스트 보고서포함: 가로 용접 인장, 평탄화/굽힘 테스트,실물-규모 붕괴 테스트API 5C5당.
연결 테스트 보고서나사산 끝이 제공되는 경우.
구조적/비{0}}잘 사용되는 경우:구매기준API 5L 그. B 나선형 SAW 파이프. 더 경제적이고-목적에-적합할 것입니다. H40 화학물질이 특별히 필요한 경우 API 5L 파이프를 주문하세요.보충 화학 요구 사항H40과 일치합니다.
결론
"API 5CT H40 스파이럴 서브머지드 아크 용접 파이프"는비표준, 고위험-제품다운홀 애플리케이션용. 잠재적인 사용은 다음으로 제한됩니다.매우 구체적이고-중요하지 않으며 직경이 큰-표면 응용 분야여기서는 우물 장벽을 포함하는 압력-보다 구조적 부재로 더 많은 기능을 합니다. 유정 무결성 또는 압력 억제와 관련된 모든 응용 분야의 경우,표준 API 5CT 이음매 없는 H40 파이프가 유일한 적절한 선택입니다.이 제품을 고려하는 경우 극도의 주의, 광범위한 추가 자격 테스트 및 명시적인 엔지니어링 승인이 필수입니다.


